Nội dung bài viết
Trong quá trình triển khai bảo trì năng suất toàn diện, nhiều doanh nghiệp tập trung vào việc đánh giá chỉ số hiệu suất thiết bị tổng thể. Dựa vào OEE, doanh nghiệp có thể phát hiện và xác định các vấn đề liên quan đến việc sử dụng và bảo trì tài sản. Từ đó, họ có thể áp dụng các chiến lược cải tiến phù hợp. Trong bài viết này, Học viện PMS sẽ chia sẻ tới bạn OEE là gì? Cách tính hiệu suất thiết bị tổng thể OEE trong sản xuất hiệu quả. Tìm hiểu ngay.
OEE là gì?
OEE (Overall Equipment Effectiveness) là chỉ số hiệu suất thiết bị tổng thể, được sử dụng để đo lường mức độ hiệu quả của máy móc, thiết bị trong quá trình sản xuất. Chỉ số này phản ánh tỷ lệ thời gian sản xuất thực sự tạo ra sản phẩm đạt chất lượng so với thời gian sản xuất theo kế hoạch, giúp doanh nghiệp đánh giá khả năng khai thác thiết bị và xác định những tổn thất ảnh hưởng đến năng suất.
OEE được tính toán dựa trên 3 yếu tố chính: Tính sẵn sàng (Availability), Hiệu suất hoạt động (Performance) và Chất lượng (Quality). Trong đó, tính sẵn sàng phản ánh thời gian thiết bị thực tế vận hành so với thời gian sản xuất kế hoạch; hiệu suất hoạt động đánh giá tốc độ sản xuất thực tế so với tốc độ tiêu chuẩn; còn chất lượng thể hiện tỷ lệ sản phẩm đạt yêu cầu trên tổng sản lượng sản xuất.
Thông qua việc theo dõi chỉ số OEE, doanh nghiệp có thể xác định các vấn đề như máy móc ngừng hoạt động, vận hành chậm hơn tiêu chuẩn hoặc phát sinh sản phẩm lỗi. Từ đó, nhà quản lý có cơ sở đề xuất các biện pháp cải tiến phù hợp, tối ưu hoạt động bảo trì, giảm thời gian lãng phí và nâng cao năng suất sản xuất mà không nhất thiết phải đầu tư thêm thiết bị mới.
Lịch sử hình thành OEE
-
Giai đoạn 1950 – 1960: Các tập đoàn lớn của Mỹ như DuPont và General Electric bắt đầu phát triển những phương pháp nhằm tối ưu hóa hoạt động sản xuất và bảo trì. Tuy nhiên, các phương pháp này chủ yếu ghi nhận thời gian vận hành máy móc và những sự cố kỹ thuật, chưa chú trọng đến việc phân tích, đo lường hiệu suất.
-
Giai đoạn 1980 – 1990: Các hãng ô tô Nhật Bản như Toyota và Mitsubishi đi đầu trong việc phát triển những hệ thống đo lường hiệu suất tiên tiến hơn, tạo nền tảng cho việc ứng dụng OEE trong quản lý sản xuất.
- Từ năm 2000 đến nay: Sự phát triển của công nghệ thông tin, phần mềm quản lý và hệ thống tự động hóa đã hỗ trợ doanh nghiệp thu thập, phân tích dữ liệu và tích hợp OEE vào hoạt động vận hành một cách hiệu quả hơn.
Ý nghĩa của chỉ số OEE đối với doanh nghiệp
Hiệu suất thiết bị tổng thể OEE được dùng để thể hiện mức độ hiệu quả của máy móc theo tỷ lệ %. Hiệu quả của một thiết bị được đánh giá một cách tổng thể thông qua cả 3 yếu tố: thời gian, chất lượng và tốc độ vận hành. Với các điểm tỷ lệ % OEE sẽ tương ứng như sau:
- OEE ở mức 40%, báo động cho Doanh nghiệp cần ngay lập tức bắt đầu theo dõi và cải thiện hiệu quả sản xuất của mình. Mức điểm 40% là mức điểm thấp và hầu hết các công ty có thể dễ dàng cải thiện điểm số thông qua các biện pháp đơn giản (ví dụ như theo dõi nguyên nhân thời gian chết và giải quyết từng nguyên nhân từ mức độ lớn nhất xuống nhỏ nhất).
- OEE ở mức 60%, đây là dấu hiệu điển hình khi hệ thống sản xuất của Doanh nghiệp cần phải cải thiện một vài điểm để đạt được điểm hiệu suất tốt.
- OEE ở mức 85%, đó chính là những nhà sản xuất vận hành sản xuất tốt. Đây cũng chính là mục tiêu dài hạn đối với nhiều doanh nghiệp sản xuất hiện nay.
- OEE ở mức 100% thể hiện hiệu suất sản xuất hoàn hảo: không có thời gian chết; hoạt động sản xuất nhịp nhàng và nhanh chóng.
Cách tính hiệu suất thiết bị tổng thể OEE
Công thức tính OEE là:
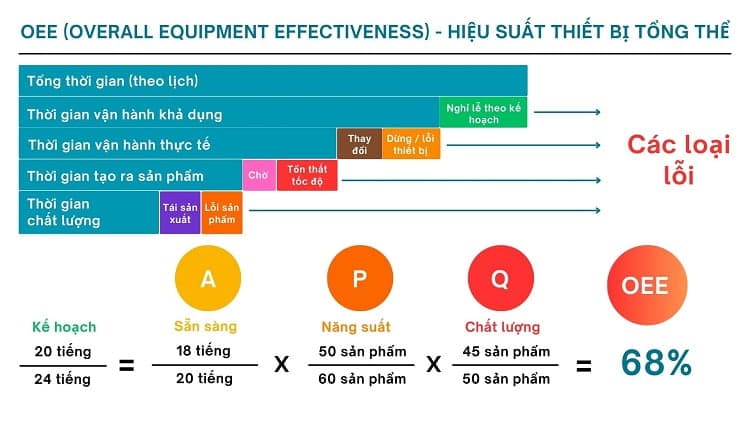
OEE = Tỷ lệ sẵn sàng × Tỷ lệ hiệu suất × Tỷ lệ chất lượng = Availability x Performance x Quality
Mỗi thành phần của OEE được biểu diễn dưới dạng % và kết quả OEE cuối cùng cũng được biểu diễn dưới dạng phần trăm. Một OEE 100% nghĩa là sản xuất chỉ có sản phẩm chất lượng cao, với tốc độ tối đa, và không có thời gian ngừng hoạt động. Trong đó, mỗi thành phần của công thức đều mang 1 ý nghĩa riêng.
- Tính khả dụng: Availability dùng để đo lường thời gian thiết bị vận hành thực tế so với thời gian sản xuất theo kế hoạch. Nó tính các yếu tố như thời gian ngừng hoạt động do sự cố, bảo trì, điều chỉnh,…
A = Thời gian hoạt động thực tế / Thời gian sản xuất dự kiến
- Hiệu suất: Performance dùng để đo lường yếu tố mất và giảm hiệu suất, khiến thiết bị sản xuất hoạt động ở tốc độ thấp hơn tốc độ tối đa có thể khi chạy so với tiêu chuẩn (bao gồm cả chu kỳ chậm và quãng đường nhỏ). Được tính trên công thức:
P = (Tổng số sản phẩm được sản xuất x Thời gian chu kỳ lý tưởng) / Thời gian chạy
- Chất lượng: Quality Dùng để đo lường yếu tố chất lượng sản phẩm không đảm bảo, không đáp ứng các tiêu chuẩn chất lượng, bao gồm cả các sản phẩm được làm lại sau này. Được tính dựa trên công thức:
Q = (Số sản được sản xuất – Lỗi) / Số sản được sản xuất
Ví dụ về cách tính OEE tại nhà máy dệt may
Một nhà máy dệt may quy mô vừa tại Bình Dương, có khoảng 500 công nhân, bắt đầu áp dụng đo lường chỉ số OEE từ năm 2022. Trước thời điểm này, nhà máy chủ yếu quản lý sản lượng hằng ngày và tỷ lệ sản phẩm lỗi, chưa đánh giá toàn diện hiệu quả sử dụng máy móc, thiết bị. Kết quả ghi nhận OEE trung bình chỉ đạt khoảng 58%, phản ánh những hạn chế như máy dệt, máy may thường xuyên gặp sự cố nhỏ, thời gian chuyển đổi đơn hàng kéo dài và tỷ lệ sản phẩm lỗi còn cao.
Để khắc phục tình trạng trên, nhà máy triển khai TPM (Total Productive Maintenance – Bảo trì năng suất toàn diện) kết hợp đào tạo công nhân thực hiện bảo dưỡng tự chủ. Bộ phận bảo trì từng bước chuyển từ sửa chữa khi thiết bị hỏng sang thực hiện bảo trì dự phòng theo kế hoạch, giúp giảm thời gian dừng máy đột xuất từ khoảng 90 phút xuống còn 45 phút mỗi ca. Đồng thời, nhà máy chuẩn hóa quy trình đổi mẫu, sắp xếp khuôn và phụ kiện hợp lý để rút ngắn thời gian thiết lập từ 40 phút còn 20 phút. Hoạt động kiểm soát chất lượng cũng được tăng cường thông qua kiểm tra nguyên liệu đầu vào và nâng cao tay nghề công nhân.
Sau 18 tháng cải tiến liên tục, chỉ số OEE của nhà máy tăng lên 82%, tiến gần mức World Class. Những thay đổi này mang lại kết quả tích cực trong hoạt động sản xuất, với năng suất tăng 35%, thời gian giao hàng giảm 25% và số trường hợp khiếu nại về chất lượng giảm 40%. Đáng chú ý, nhờ nâng cao hiệu quả khai thác máy móc hiện có, nhà máy đã tạm hoãn kế hoạch đầu tư thêm 10 máy dệt mới, qua đó tiết kiệm khoảng 12 tỷ đồng chi phí đầu tư.
6 Nguyên nhân phổ biến làm giảm OEE
Muốn nâng cao chỉ số OEE, doanh nghiệp cần nhận diện sáu nhóm tổn thất lớn theo phương pháp TPM. Mỗi nhóm thể hiện một dạng suy giảm hiệu suất trong quá trình sản xuất, đòi hỏi doanh nghiệp xác định đúng nguyên nhân để có hướng khắc phục phù hợp.
- Breakdown Losses (tổn thất do hỏng hóc): Đây là tổn thất phát sinh khi máy móc ngừng hoạt động do những sự cố kỹ thuật ngoài kế hoạch. Tình trạng này không chỉ làm gián đoạn sản xuất mà còn kéo dài thời gian sửa chữa, có thể từ vài giờ đến vài ngày. Những nguyên nhân thường gặp gồm bảo dưỡng chưa đầy đủ, thiết bị đã sử dụng quá lâu hoặc máy móc vận hành liên tục vượt công suất thiết kế.
- Setup and Adjustment Losses (tổn thất do thiết lập và điều chỉnh): Nhóm tổn thất này xảy ra khi doanh nghiệp chuyển đổi sản xuất giữa các loại sản phẩm, bao gồm thay khuôn, điều chỉnh thông số máy, chạy thử và loại bỏ sản phẩm chưa đạt yêu cầu. Đối với những ngành có nhiều mã hàng như in ấn, bao bì và nhựa, thời gian thiết lập có thể chiếm 20–30% tổng thời gian sản xuất nếu không được quản lý hiệu quả.
- Idling and Minor Stops (tổn thất do chạy không tải và dừng máy ngắn): Đây là những lần máy móc tạm ngừng trong thời gian ngắn, thường chỉ kéo dài vài phút và dễ bị bỏ sót khi ghi nhận dữ liệu. Tuy nhiên, khi cộng dồn, các lần dừng này có thể chiếm 10–15% thời gian vận hành. Nguyên nhân phổ biến bao gồm vật liệu bị kẹt, cảm biến phát tín hiệu lỗi không chính xác hoặc người vận hành phải can thiệp để xử lý sự cố nhỏ.
- Reduced Speed (tổn thất do giảm tốc độ): Tổn thất này xuất hiện khi thiết bị vận hành chậm hơn tốc độ thiết kế. Tình trạng có thể bắt nguồn từ lo ngại về chất lượng sản phẩm, máy móc bị hao mòn hoặc người vận hành chưa thành thạo. Một số doanh nghiệp chủ động giảm tốc độ máy từ 10–20% để hạn chế lỗi nhưng chưa đánh giá đầy đủ tác động của việc này đến chỉ số OEE.
- Process Defects (tổn thất do lỗi trong quá trình sản xuất): Đây là những sản phẩm không đáp ứng tiêu chuẩn chất lượng được tạo ra trong giai đoạn sản xuất ổn định. Nguyên nhân có thể liên quan đến chất lượng nguyên liệu đầu vào không đồng đều, thông số cài đặt máy chưa phù hợp hoặc thao tác của nhân viên vận hành thiếu chính xác.
- Startup Rejects (tổn thất do sản phẩm lỗi khi khởi động): Nhóm tổn thất này bao gồm các sản phẩm không đạt chất lượng phát sinh khi thiết bị khởi động lại sau bảo trì hoặc chuyển đổi sản phẩm. Do máy móc chưa đạt trạng thái vận hành ổn định, tỷ lệ lỗi trong giai đoạn này thường cao hơn bình thường. Nếu thiếu quy trình kiểm soát phù hợp, doanh nghiệp có thể phải chịu lãng phí đáng kể về nguyên vật liệu và thời gian sản xuất.
7 Giải pháp cải thiện OEE hiệu quả
- Áp dụng bảo trì dự đoán (Predictive Maintenance): Giải pháp này giúp doanh nghiệp chủ động hơn trong công tác bảo dưỡng thiết bị, thay vì chỉ sửa chữa khi máy hỏng hoặc bảo trì theo lịch cố định. Thông qua dữ liệu từ cảm biến về nhiệt độ, độ rung, âm thanh và mức tiêu thụ điện, doanh nghiệp có thể dự đoán nguy cơ sự cố trước từ 1–2 tuần. Nhờ đó, hoạt động bảo trì được bố trí vào thời điểm ít ảnh hưởng đến sản xuất, đồng thời chuẩn bị sẵn phụ tùng cần thiết. Trên thực tế, nhiều nhà máy có thể giảm khoảng 30% thời gian dừng máy ngoài kế hoạch và kéo dài tuổi thọ thiết bị thêm 20–25%.
- Tối ưu chu kỳ sản xuất và rút ngắn thời gian chuyển đổi bằng phương pháp SMED: SMED (Single-Minute Exchange of Dies) tập trung phân biệt các công việc cần dừng máy để thực hiện với những công việc có thể chuẩn bị trước khi máy ngừng hoạt động. Bằng cách chuẩn bị sẵn khuôn, dụng cụ và chuẩn hóa các bước thao tác, doanh nghiệp có thể rút ngắn thời gian chuyển đổi từ hàng chục phút xuống còn khoảng 10–15 phút. Điều này góp phần nâng cao tính sẵn sàng của thiết bị (Availability), đồng thời tăng khả năng đáp ứng những đơn hàng có quy mô nhỏ.
- Đào tạo nhân viên nâng cao kỹ năng vận hành và bảo dưỡng tự chủ: Trang bị kiến thức về cấu tạo máy, kỹ năng kiểm tra, bôi trơn và nhận biết dấu hiệu bất thường giúp người vận hành chủ động xử lý các vấn đề ngay tại hiện trường. Nhờ phát hiện và khắc phục sớm những lỗi nhỏ, số lần dừng máy ngắn có thể giảm xuống, đồng thời hạn chế sự phụ thuộc hoàn toàn vào bộ phận bảo trì. Ngoài ra, doanh nghiệp có thể đào tạo nhân viên đa kỹ năng để vận hành nhiều loại máy, qua đó linh hoạt hơn trong việc bố trí và phân bổ nhân lực.
- Ứng dụng IoT và MES để giám sát sản xuất theo thời gian thực: Công nghệ IoT cho phép thu thập dữ liệu máy móc liên tục và nhận diện sớm các bất thường như giảm tốc độ, nhiệt độ tăng cao hoặc dừng máy đột ngột. Thông tin cảnh báo được chuyển đến người phụ trách để kịp thời xử lý. Bên cạnh đó, hệ thống MES có thể tự động tính toán OEE, trình bày báo cáo trực quan và phân tích xu hướng hiệu suất. Khi kết nối với nền tảng quản trị như Base.vn, dữ liệu OEE còn được liên kết với kế hoạch sản xuất, đơn hàng và nhân sự, hỗ trợ nhà quản lý đưa ra quyết định dựa trên thông tin tổng thể.
- Xây dựng văn hóa TPM trong toàn nhà máy: Khi TPM được triển khai hiệu quả, việc cải thiện năng suất không còn là nhiệm vụ riêng của bộ phận kỹ thuật mà trở thành trách nhiệm chung của toàn bộ nhân sự trong nhà máy. Các cuộc họp ngắn theo ca để đánh giá OEE, trao đổi về những vấn đề phát sinh và đề xuất biện pháp cải tiến dần trở thành hoạt động thường xuyên, tạo nền tảng cho quá trình cải tiến liên tục.
- Kiểm soát quy trình và áp dụng Poka-Yoke để giảm lỗi chất lượng: Poka-Yoke là phương pháp phòng ngừa sai sót, giúp hạn chế lỗi ngay từ đầu thông qua những giải pháp như thiết kế chi tiết chỉ có thể lắp theo một hướng, sử dụng cảm biến phát hiện linh kiện bị thiếu hoặc phân biệt nguyên vật liệu bằng màu sắc để tránh nhầm lẫn. Khi kết hợp với SPC (Statistical Process Control – Kiểm soát quy trình thống kê), doanh nghiệp có thể theo dõi các thông số chất lượng và điều chỉnh kịp thời trước khi lỗi phát sinh hàng loạt, từ đó nâng cao tỷ lệ sản phẩm đạt tiêu chuẩn.
- Phân tích dữ liệu OEE định kỳ và thực hiện cải tiến liên tục: Thay vì chỉ theo dõi chỉ số OEE tổng thể, doanh nghiệp cần phân tích chi tiết theo từng thiết bị, sản phẩm và ca làm việc để tìm ra nguyên nhân gốc rễ gây tổn thất. Áp dụng nguyên tắc Pareto giúp ưu tiên xử lý một số ít vấn đề tạo ra phần lớn tổn thất. Đồng thời, triển khai các dự án cải tiến quy mô nhỏ theo chu trình PDCA (Plan – Do – Check – Act: Lập kế hoạch – Thực hiện – Kiểm tra – Điều chỉnh) có thể giúp doanh nghiệp cải thiện OEE từ 10–20% trong vài tháng đầu nếu được thực hiện một cách nhất quán và có kỷ luật.
Kết luận
Qua bài viết, hy vọng bạn đã hiểu rõ khái niệm OEE, ý nghĩa của chỉ số này cũng như cách đo lường và cải thiện hiệu suất thiết bị trong sản xuất. Việc áp dụng OEE giúp doanh nghiệp nhận diện tổn thất, tối ưu nguồn lực và nâng cao năng suất vận hành.